Tvrdo struganje i brušenje u jednom stezanju – kompaktno, automatizovano i prilagodljivo rešenje
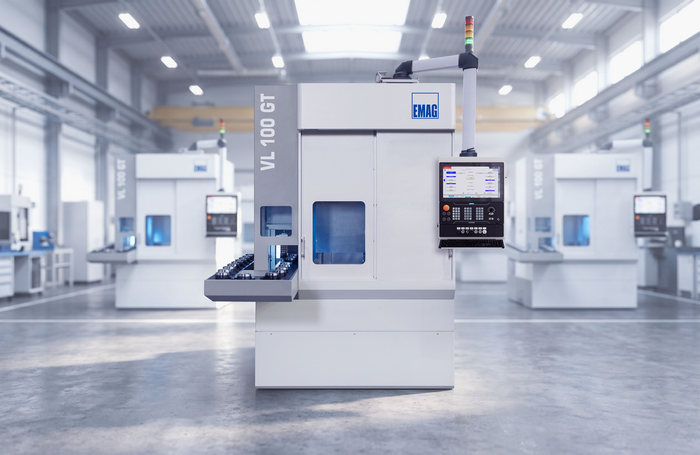
Zupčanici, planetarni zupčanici, lančanici, prstenovi pumpi, pojedinačni bregovi i talasni generatori proizvode se u milionima primeraka za srednje i velike serije. Nakon kaljenja, svaki radni komad prolazi kroz preciznu mašinsku obradu, pri čemu se istovremeno moraju zadovoljiti zahtevi za dimenzionom tačnošću, kvalitetom površine i tolerancijama položaja. Model VL 100 GT kompanije EMAG predstavlja vertikalni centar za struganje i brušenje koji objedinjuje tvrdo struganje, unutrašnje i spoljašnje brušenje radnih komada prečnika do 100 mm u jednom stezanju, uz zauzimanje prostora od približno 9,6 kvadratnih metara.
Vertikalna konstrukcija i postolje od materijala MINERALIT®
VL 100 GT koristi princip vertikalne mašinske obrade. Vreteno za stezanje radnog komada nalazi se iznad radnog prostora i preuzima komade sa integrisane transportne trake pomoću sistema za automatsko preuzimanje. Strugotina i suspenzija nastala brušenjem slobodno padaju pod dejstvom gravitacije, bez zadržavanja na radnom komadu ili vođicama. Time se smanjuju termički uticaji, sprečava oštećenje površina i smanjuje potreba za čišćenjem.
Jedan od prioriteta pri projektovanju modela VL 100 GT jeste jednostavnost korišćenja. Ergonomski oblikovan radni prostor omogućava kratko vreme pripreme mašine, dok kompaktne dimenzije omogućavaju istovremeni rad na više mašina.
Postolje mašine izrađeno je od polimernog betona MINERALIT®, koji pruža osam puta bolje prigušenje vibracija u odnosu na konvencionalni liveni gvožđani materijal. Kod fine završne obrade, gde se zahteva hrapavost površine u rasponu Rz manje od 1,2 µm, ovo svojstvo ima ključnu ulogu u postizanju potrebnog kvaliteta. Dobijene površine su bez deformacija i ispunjavaju zahteve za funkcionalne površine izložene velikim opterećenjima u menjačkim sklopovima.
Integrisana automatizacija za preuzimanje radnih komada
Glavno vreteno samostalno obavlja utovar i istovar radnih komada. Ono se pomera do stanice za preuzimanje, uzima neobrađeni komad sa kružne transportne trake sistema O-Automation, prenosi ga u radni prostor, a nakon završetka obrade vraća gotov komad i odmah preuzima sledeći neobrađeni komad.
Na taj način više nisu potrebni zasebni roboti za utovar ili portalni utovarivači, niti ulaganja koja takva oprema zahteva. Kratke putanje kretanja omogućavaju veoma kratko vreme između obrade dva uzastopna komada.
Alternativno, VL 100 GT može biti opremljen automatizacijom sa prenosnim sistemom za povezivanje proizvodnih linija. U kombinaciji sa EMAG strugovima iz serija VL ili VT, mašina je pogodna, na primer, za proizvodne sisteme koji obuhvataju sve faze, od mekog struganja do završne obrade kaljenih delova.
Radni prostor prilagođen konkretnim zahtevima
Radni prostor se definiše u dogovoru sa kupcem, u skladu sa vrstom i rasponom dimenzija radnih komada koji će se obrađivati. Dostupne opcije uključuju vretena za unutrašnje brušenje otvora, sa brusnim točkovima od korunda ili CBN-a, vretena za spoljašnje brušenje cilindričnih površina, ravnih ramena i kontura, kao i jedan ili dva masivna čelična držača alata za tvrdo struganje.
Na taj način moguće je konfigurisati mašinu za različite zadatke – od samostalnog unutrašnjeg brušenja, preko kombinacije struganja i brušenja, pa sve do kompletne obrade struganjem, unutrašnjim i spoljašnjim brušenjem u jednom stezanju.
Linearni motorni pogon na X-osi omogućava brušenje profila bregova i ekscentričnih površina koje nisu kružnog oblika. Pošto direktni pogon po svojoj konstrukciji nema zazor pri promeni smera, izbegavaju se greške oblika tokom čestih promena pravca kretanja ose. To predstavlja značajnu prednost u odnosu na pogone sa kugličnim navojnim vretenima. Dodatne prednosti su veća ubrzanja i rad bez habanja karakterističnog za klasične mehaničke prenosne elemente.
Kombinovana obrada donosi uštedu i visok kvalitet
Objedinjavanje tvrdog struganja i brušenja u jednom stezanju predstavlja jednu od ključnih prednosti modela VL 100 GT.
U prvom koraku se tvrdim struganjem obrađuju čeone površine, zakošenja i žlebovi. Ovi zahvati izvode se znatno brže struganjem nego brušenjem. Nakon toga se u istom stezanju brušenjem završno obrađuju geometrijski precizne karakteristike, kao što su otvori, spoljašnji prečnici i radne površine.
Prethodnom obradom tvrdim struganjem uklanja se najveći deo materijala, tako da za završno brušenje ostaje svega nekoliko mikrometara dodatka za obradu. Ovakav pristup značajno skraćuje ukupno vreme obrade i eliminiše greške koje mogu nastati ponovnim stezanjem radnog komada. Istovremeno se obezbeđuje izuzetna tačnost međusobnog položaja obrađenih površina.
Manja količina materijala koja se uklanja brušenjem smanjuje habanje brusnog točka, produžava intervale između njegovih obnavljanja i snižava troškove alata. Ujedno se smanjuje količina suspenzije nastale brušenjem, što umanjuje troškove odlaganja i pojednostavljuje obradu rashladnih i mazivih sredstava. U određenim konfiguracijama moguća je i suva obrada.
Senzori za brušenje, kontrola procesa i merna tehnika
Sistem za detekciju zvuka koji se prenosi kroz konstrukciju omogućava prepoznavanje kontakta između brusnog točka i radnog komada, kao i između dijamantskog valjka za profilisanje i brusnog točka.
Adaptivna kontrola procesa prati brušenje u realnom vremenu i prilagođava brzinu pomaka trenutnim uslovima obrade. Dostupno je i profilisanje brusnog točka uz detekciju kontakta.
Merni senzor postavljen je između radnog prostora i stanice za preuzimanje, gde je zaštićen od nečistoća. Pošto radni komad ostaje u istom stezanju tokom celog procesa, merenja se mogu obavljati pre, posle i između pojedinačnih faza obrade.
Primer iz prakse: obrada lančanika za 35 sekundi
Konkretna primena pokazuje mogućnosti ove mašine. Nakon automatskog utovara, otvor se završno obrađuje CBN brusnim točkom. Zatim dva držača alata blokovskog tipa obavljaju tvrdo struganje čeonih površina. Na kraju integrisani merni senzor proverava kvalitet obrade.
Kompletan proces traje manje od 35 sekundi. Od toga se približno 10 sekundi troši na zamenu radnog komada, 15 sekundi na tvrdo struganje, a 10 sekundi na brušenje.
Ključne tehničke karakteristike
– Prečnik radnog komada: do 100 mm
– Prečnik stezne glave: do 160 mm
– Prečnik obrtanja: 210 mm
– Hod X-ose: 895 mm
– Hod Z-ose: 375 mm
– Snaga glavnog vretena: 16,7 kW
– Obrtni moment: 74 Nm (pri radnom ciklusu od 40%)
– Maksimalna brzina obrtanja: 3.000 o/min
– Prečnik ležaja vretena: 80 mm
Serija VL GT
Modeli VL 100 GT, VL 200 GT, namenjen radnim komadima prečnika do 200 mm, i VL 350 GT, za komade prečnika do 350 mm, čine sveobuhvatnu porodicu mašina sa istim principom upravljanja i kompatibilnim upravljačkim softverom.
Zahvaljujući modularnoj konstrukciji zasnovanoj na platformi VL, iste osnovne mašine mogu se prilagoditi različitim proizvodnim zadacima bez potrebe za odvojenim zalihama rezervnih delova ili usvajanjem novih koncepata upravljanja.